Приведённые размеры 1 мм и замечания относятся к предыдущей геометрии. Перейти к текущей проверке V7. Ссылки на общие просмотрщики и файлы открывают текущий комплект.
03 октября 2026 · R7 CNC D · независимая проверка
Проект глазами оператора ЧПУ
Геометрические контуры проходят проверку. Перед резкой всей партии комплект требует технологической доработки: одинакового направления шпона у накладок, обработки внутреннего отхода, удержания деталей и проверки реальной посадки.
Всю партию пока не запускать
Заново прочитаны 132 DXF опубликованного комплекта: 126 фанерных, включая пробники, и 6 отдельных металлических. Проход фанерных фрез и раскрой проверены для всех 29 шаблонов каждого масштаба и трёх раскладок. Проверка выполнена отдельно от прежних отчётов PASS. Чертежи в ходе аудита не изменены.
Что прошло проверку
Незамкнутых, повторных и самопересекающихся контуров не найдено. Файлы — ASCII DXF R12, замкнутая POLYLINE на каждую границу; слои CUT_INNER и CUT_OUTER. Текста и гравировки в режущих слоях нет. Экземпляры в раскладке совпадают с шаблонами. Геометрия обрабатывается номинальными фрезами Ø1 и Ø6 мм с допуском вычислительной проверки 0,02 мм.
298 фанерных деталей в каждом масштабе: 168 рёбер, 122 накладки, 8 прокладок пяток. Лазер не требуется. Геометрическая одинаковость проверена; ориентация шпона накладок требует отдельного исправления.
Раскладка и поле станка
Комплект
Лист, мм
Листов
Между деталями, мм
Остаток после двух проходов, мм
Поле, мм
full
2440×1220
15
14,00
2,00
20
full
3050×1525
10
14,17
2,17
20
mini
760×760
2
3,03
1,03
12
Фреза проходит между соседними деталями. Оставшаяся сетка отхода в плоскости связная, но её устойчивость под нагрузкой резания не доказана. Узкая полоска отхода шириной около 1 мм в мини не заменяет технологическое крепление.
Мини рассчитан на заготовку 760×760 мм; вся диагностическая траектория укладывается в неё. Рабочий ход, место для прижимов и вылет цанги нужно проверить на конкретном станке. Для полного комплекта нужны большие заготовки: самое длинное ребро имеет габарит около 1025 мм и целиком не помещается в поле 760×760 мм. Рёбра нельзя самовольно разрезать на части ради станка.
Текущие 15/10/2 листа — результат нынешней раскладки. После фиксации направления шпона накладок раскрой потребуется пересчитать; прежнее число листов заранее не обещается.
Геометрически подходит; серия заявлена продавцом для фанеры. Фреза Ø1 с режущей длиной 5 мм чувствительна к биению, выходу стружки и подъёму тонкой заготовки. Нужна точная цанга 3,175 мм. Ø1×3 не принимается как автоматическая замена для сквозного прохода 3 мм с выходом в подложку.
Рабочая длина 32 мм достаточна для номинальных 24 мм с выходом в подложку. Высота нижней восходящей части в карточке не дана. Для чистой верхней кромки первый проход должен погрузить нисходящую часть ниже верхней пласти; возможность такого прохода подтверждают на станке. Z1+1 не следует автоматически считать двумя одновременно работающими зубьями на каждой высоте.
Размеры, опубликованные цены и наличие перепроверены 03.10.2026. Наличие не резервировалось. Назначение для фанеры указано в описаниях серии DJTOL и серии OLMI Z1+1.
Например, при сквозной глубине 3,2 мм у мини остаётся 1,8 мм до конца режущей части; при 24,3 мм у полной модели — 7,7 мм. Это проверка длины. Такие глубины не назначены станку: они зависят от реальной толщины, плоскостности и подложки. Зажимать фрезу за режущую часть нельзя; вылет выбирают минимальным, достаточным для работы и цанги.
Для компрессионной фрезы недостаточно написать «несколько мелких проходов». Верхняя пласть должна попасть под нисходящую часть лезвия. Высота перехода у выбранного артикула не опубликована, поэтому её нужно измерить или получить у поставщика. Это условие прямо описано производителем серии.
Можно ли поставить фрезу потолще
Модель
Проверенный диаметр, мм
Шаблонов, воспроизводимых в проверке
mini
Ø1,00
29 / 29
mini
Ø1,05
1 / 29
mini
Ø1,20
1 / 29
mini
Ø1,50
1 / 29
mini
Ø2,00
1 / 29
full
Ø6,00
29 / 29
full
Ø6,05
1 / 29
full
Ø6,20
1 / 29
full
Ø8,00
1 / 29
Номинальные Ø1/Ø6 проходят все шаблоны. Более крупный инструмент оставляет материал в разгрузках и вогнутых местах; у рёбер и накладок проверка точного контура не проходит. Это не физический опыт и не утверждение, что при отклонении 0,05 мм сборка обязательно невозможна. Результат показывает: диаметр нельзя менять без повторного расчёта геометрии и посадки. Если мастер не берётся за Ø1, нужно адаптировать мини под согласованный инструмент, а затем заново проверить форму и соответствие масштабу.
Замечания, которые нельзя пропустить перед партией
O01 · Одинаковый контур ещё не задаёт одинаковое направление шпона
У накладок grain_axis=null. Раскладка разрешает поворот 90°, и внутри одного типа встречаются два взаимно перпендикулярных направления наружного шпона.
Действие. Назначить направление наружного шпона для каждого шаблона P01…P11; одинаковые экземпляры раскладывать с поворотами 0/180°. Пересчитать раскрой и его стоимость. Если два направления нужны конструктивно, явно разделить типы и учесть их в расчёте.
Критерий приёмки. В ведомости каждого типа есть ось шпона, на карте листа — стрелка; один тип не смешивает 0/90°.
O02 · Внутренний обвод оставляет свободный отход
В каждой модели 1744 внутренних контура. После сквозного обвода часть материала внутри отверстия остаётся отдельной сердцевиной, способной попасть под фрезу.
Действие. В CAM задать полную карманную выборку внутренних окон и отверстий с чистовой обработкой стенки; либо отдельно спроектировать и проверить удержание каждого внутреннего отхода. При простом раскрое одним инструментом предпочтительна выборка.
Критерий приёмки. Симуляция CAM показывает удаление всей внутренней области без свободных сердцевин, затем наружный контур.
O03 · Удержание деталей ещё не спроектировано
В текущем пакете нет координат прижимов, карты технологических перемычек, рассчитанного остаточного слоя или подтверждённого крепления всех маленьких деталей. Зазор между деталями этого не заменяет.
Действие. Для мини испытать фиксацию по площади к ровной жертвенной подложке с подходящим клеевым носителем. Для большого раскроя — согласовать прижимы/вакуум и удержание каждой детали. CAM-перемычки ставить на нестыковочных наружных участках; проверять, что соседний проход их не срежет. Длинные рёбра поддерживать по длине.
Критерий приёмки. На всех листах после каждого этапа удерживаются и деталь, и окружающая сетка отхода; прижимы исключены из траекторий фрезы и цанги.
O04 · Посадка зависит от фактического листа и окраски
Пазы построены от номинальных 3/24 мм с полной прибавкой 0,2/0,3 мм. Номинальная толщина на ценнике не гарантирует реальный размер. Покрытие уменьшает свободный зазор.
Действие. Измерить толщину партии в нескольких точках; выбрать и записать минимальную достаточную посадку на её пробнике. При изменении толщины менять параметр модели и весь комплект, а не масштабировать DXF и не подгонять отверстия напильником. Повторить сборку пробника с выбранным покрытием.
Критерий приёмки. Реальные детали входят от руки без ударов и стягивания болтами; измерены зазор, выкрашивание и геометрия обоих зубьев.
O05 · Фреза, вход и режим ещё требуют привязки к станку
Подтверждены геометрические размеры двух фрез. Модель станка, цанга, биение, допустимая подача, вылет, высота прижимов и постпроцессор неизвестны.
Действие. Проверить установленный инструмент, назначить вход по спирали/наклонной траектории в свободной области, глубины проходов, подачу и SafeZ. Для компрессионной Ø6 уточнить высоту нижней восходящей части. Сначала выполнить пробный рез и сухой прогон УП.
Критерий приёмки. Есть CAM-проект и УП для конкретного контроллера, симуляция с державкой/прижимами, журнал режимов и успешный пробный узел.
O06 · Избыточная детализация полилиний требует проверки импорта
Дуги записаны как множество прямых сегментов с десятью знаками после запятой. Это математическая точность экспорта, а не разумный производственный допуск.
Действие. Проверить импорт именно в установленном ArtCAM и размер получившейся УП. При необходимости упростить исходные шаблоны или аппроксимировать дугами с явным допуском и повторить проверки одинаковости, перемычек, посадок и раскроя. Не сглаживать каждый экземпляр отдельно и не округлять координаты вслепую.
Критерий приёмки. Контроллер обрабатывает траекторию без провалов подачи; максимальное отклонение оптимизированного контура от исходного измерено и согласовано.
O07 · Мини имеет тонкие производственные перемычки
Минимальная оставшаяся фанерная перемычка около 1 мм. Доступность фрезы не доказывает отсутствие сколов, пустот внутренних слоёв или отрыва шпона.
Действие. Первыми вырезать реальные P01/P02/P03/P06/P09 и рёбра B01/B03 из той же партии. Оценить обе пласти, зубья, расслоение, снятие с подложки и обычную сборку. Короткий пробник TAB не воспроизводит удержание длинного ребра. Не принимать обещание, что зазор автоматически устраняет любой ворс.
Критерий приёмки. Все критические перемычки целы после снятия и сборки. Если нет — изменить технологию/материал либо геометрию и повторно проверить; всю партию не резать.
O08 · Длина контура не равна времени станка
84,0 м мини и 637,7 м full — суммы номинальных периметров для однократного обхода. Многопроходность, выборка окон, разгоны, входы и перестановка листов в них не входят.
Действие. Получить время из реальной CAM-программы и стоимость именно фрезеровки, включая подготовку, пробники, инструмент, крепление и снятие деталей.
Критерий приёмки. Мастер считает машинное время по согласованной технологии, а не умножает цену одного прохода на геометрический периметр.
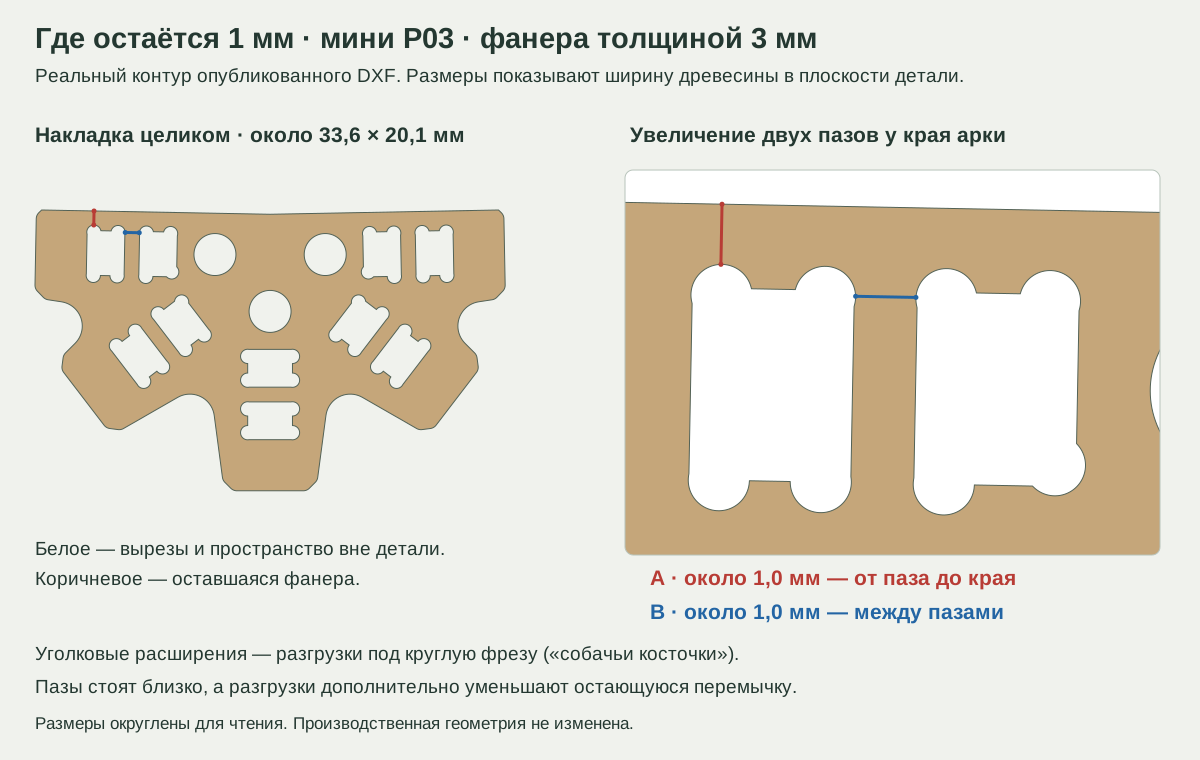
Где именно остаётся 1 мм
Это ширина оставшейся фанеры в плоскости накладки мини. Толщина листа остаётся 3 мм. Красным показано расстояние от паза до обрезанного края накладки; синим — между двумя пазами под соседние зубья одного ребра.
Накладка P03 из фактического DXF. Нажмите для просмотра в полном размере.
У P01, P03 и P09 до наружного края остаётся около 1,0 мм. Между парными пазами примерно 1,0–1,03 мм есть у всех 11 типов накладок. Это не промежуток между деталями в раскладке: он измеряется отдельно.
Причина между пазами: промежуток между зубьями большой модели 10 мм превращается в 1,25 мм при масштабе 1:8. Прибавка на посадку уменьшает эту перемычку примерно до 1,05 мм, а угловые разгрузки под круглую фрезу уменьшают её ещё немного. У обрезанного края арки между прямой стенкой паза и краем было бы около 1,4 мм; выступающая угловая разгрузка оставляет около 1,0 мм.
Мини технологически адаптирован: фреза Ø1 мм вместо строго масштабных Ø0,75 мм, зазор 0,2 мм вместо масштабных 0,0375 мм. Поэтому остатки фанеры не равны просто восьмой части большого варианта. В полной модели минимумы около 9,5 мм, а не 1 мм.
Ранее направление разгрузок подбиралось так, чтобы цифровая проверка оставляла не менее 1 мм. Это геометрический порог; испытанием на сколы он не подтверждён. Раздвигание деталей на листе здесь не поможет. Для увеличения перемычки нужны изменения сопряжения шипов и пазов, контура у края либо согласованного инструмента. Выбранную форму D в этом пояснении не меняли.
Пример нарушения одинаковости по шпону
Шаблон мини
Шпон вдоль оси шаблона
Шпон поперёк оси шаблона
P05
7
1
P10
8
8
P02
2
6
P01
13
3
Например, у P01 из 16 одинаковых контуров 13 и 3 разложены в разных направлениях. Трёхслойную фанеру нельзя считать одинаковым материалом после поворота наружного шпона на 90°. Для рёбер ограничение по шпону уже задано. Для накладок его нужно явно добавить, а затем проверить раскладку снова.
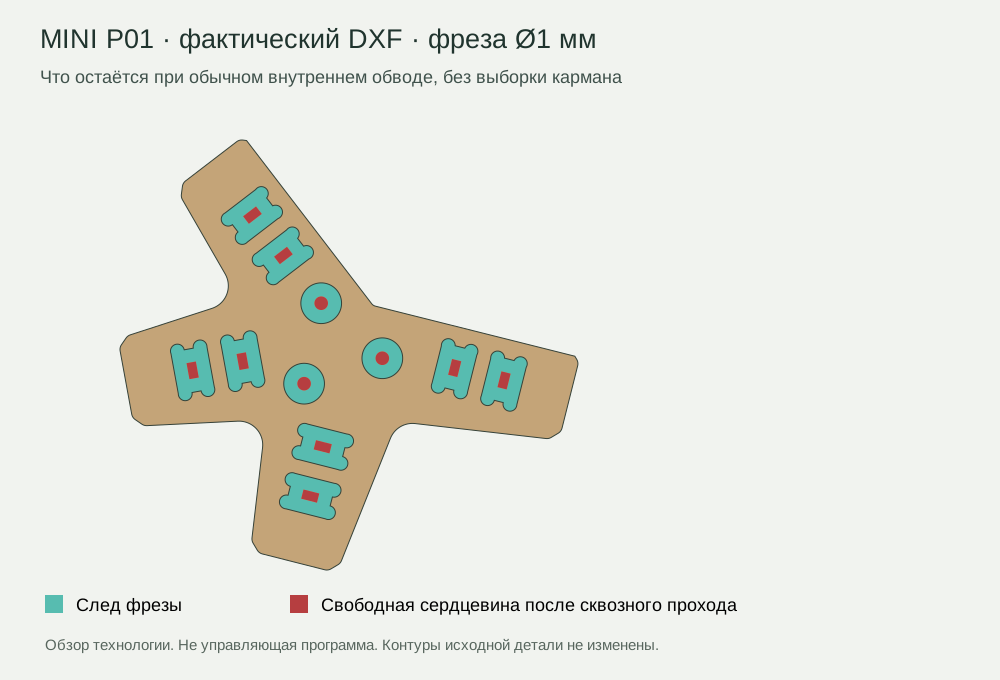
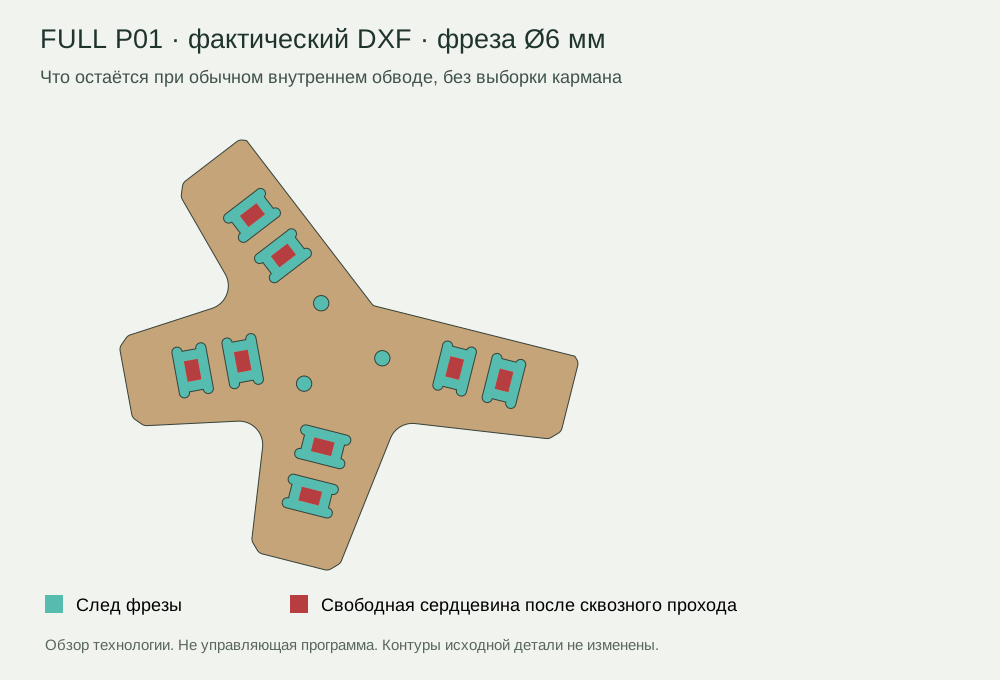
Что происходит внутри отверстий
При одном внутреннем контурном проходе фреза идёт по краю отверстия и может оставить середину целой. После выхода насквозь это отдельный кусочек отхода. Его размер посчитан по реальной геометрии DXF и следу круглой фрезы.
Модель
Окна с сердцевиной
Круглые отверстия с сердцевиной
Характерные размеры отхода
Мини
1312
432
Окна ≈0,7×1,2 мм; круглые ≈Ø1 мм; высота 3 мм
Полная
1312
64
Окна ≈8,3×12,3 мм; круглые ≈Ø1 мм; высота 24 мм
Настоящий контур P01 из поставленного DXF. Цветом показан результат вычисления следа фрезы, а не готовая управляющая программа.Настоящий контур P01 из поставленного DXF. Цветом показан результат вычисления следа фрезы, а не готовая управляющая программа.
Рекомендация для простой и повторяемой технологии: выбирать внутреннюю область карманной операцией с чистовым проходом по стенке. Все внутренние операции завершать до освобождения наружного контура. Возможность карманной выборки и управления профилем описана в документации CAM; для используемого ArtCAM операции и постпроцессор проверяются в мастерской.
Проверка деталей, точек и реальной посадки
У мини P01 — 2175 вершины, 69 сегментов короче 0,01 мм. На первом листе мини — 205283 вершин, 13552 сегмента короче 0,01 мм. Это не дубли, но такая детализация может перегружать CAM и замедлять контроллер. В R12 отсутствует надёжное универсальное обозначение единиц; импортировать следует явно в миллиметрах 1:1 и проверить размер известной детали.
Тонкая перемычка накладки мини: около 1,003 мм. Если две соседние обработанные кромки отклонятся в неблагоприятную сторону на 0,05 мм каждая, номинальные 1,00 мм превратятся примерно в 0,90 мм. Это пример бюджета погрешности, а не допуск станка или подтверждённая прочность. Нужна реальная проба; номинал около 1 мм почти не оставляет запаса, если 1 мм требуется как фактический минимум.
Помимо накладок, пробник должен включать настоящее ребро B01 с его зубьями и плечиками, а также длинное B03. Увеличенный TAB-держатель удобен для посадки, но не проверяет снятие с подложки и повреждение настоящих зубьев. Технологические перемычки не располагать на посадочных зубьях и плечиках.
Например, паз мини 3,2 мм при реальной толщине 3,3 мм имеет натяг 0,1 мм; при толщине 2,9 мм — зазор 0,3 мм. Паз полной модели 24,3 мм при листе 22,5 мм даёт зазор 1,8 мм. В опубликованном каталоге Свезы, с.32 приведены диапазоны, допускающие такие отличия. Это пример свойств серийной продукции, а не паспорт будущей партии.
Покрытие учитывать на обеих поверхностях шипа и обеих стенках паза: свободный зазор ≈ ширина паза − толщина листа − 2×покрытие шипа − 2×покрытие паза. Достаточность зазора проверять после высыхания выбранной системы покрытия, без молотка, напильника и принудительной стяжки болтами.
Последовательность, с которой я запускал бы работу
Сверить ревизию D и контрольные суммы. Выбрать один масштаб и один формат листов; не добавлять types/*.dxf к уже готовым sheet_*.dxf повторно.
Измерить толщину и проверить плоскостность/внутренние дефекты фанеры. Назначить направление шпона всех типов и выполнить исправленный раскрой.
Импортировать DXF в ArtCAM в миллиметрах. Проверить габариты, замкнутость, дубли и качество полилиний. Компенсацию задавать согласованно с постпроцессором; не сдвигать уже рассчитанную траекторию повторно на радиус фрезы.
Подготовить жертвенный стол, удержание каждого островка и карту прижимов. Проверить путь фрезы вместе с цангой и безопасные перемещения по Z.
Настроить полную выборку окон/отверстий, вход фрезы, чистовой проход и наружный профиль последним. При необходимости оставить удерживающий слой/перемычки вне посадок. Проверить их после всех соседних операций.
Сначала SLOT/TAB, P01/P02/P03/P06/P09, настоящее B01 и длинное B03. Проверить ворс на обеих пластях, целость миллиметровых перемычек, геометрию зубьев, снятие с подложки и сборку.
Собрать один настоящий узел с двумя накладками и предусмотренным крепежом. Зафиксировать фактические толщину, диаметр, режимы, зазор и результат. После смены партии или инструмента повторить пробу.
После приёмки пробного узла — первая ограниченная партия, затем полный комплект. Маркировать наклейками по карте; гравировка не нужна.
Это арифметические сценарии, не назначенные режимы и не смета. Время посчитано как периметр × число проходов / подача. Здесь ещё нет карманной выборки, входов, ускорений, холостых ходов, крепления, смены инструмента и листов. Формула показывает, почему 84 м мини или 638 м полной модели нельзя объявлять фактической длиной движения фрезы.
Подача зависит от числа зубьев, оборотов и подачи на зуб. Таблица поставщика начинается с Ø3 мм и относится к стандартным фрезам с выбросом вверх. Из неё нельзя выдать гарантированный режим для Ø1×5 или длинной компрессионной Ø6×32. Для выбранных фрез в текущем комплекте режим партии остаётся неназначенным.
Отверстия под крепёж
В полной модели узлы рассчитаны на M8 с отверстиями Ø9 мм, пятки — на M12 с отверстиями Ø13 мм. Это два намеренно разных стандарта крепежа, а не произвольные размеры отверстий. В мини принят M2 с отверстиями Ø3 мм. Номинальная разница везде 1 мм по диаметру. Точность фактического отверстия проверяется после реза; произвольно уменьшать отверстия или растягивать их при импорте нельзя.
Отдельно о пятках и сборке
У шести файлов metal проверена векторная корректность; технология металлообработки этим аудитом не подтверждалась. Скосы, соединение деталей и сварка не выполняются обычным фанерным раскроем по этим же настройкам. Министаль 1,25 мм — отдельная заготовка. Для пяток нужен свой исполнитель и контроль геометрии.
Прежняя CAD-проверка подтверждает отсутствие существенных пересечений и локальный ввод накладок/болтов. Полную последовательность сборки каркаса следует проверить на мини. Несущая способность новой накладки D этим производственным аудитом не рассчитывалась.
Исходная публикация: 2463dcd. Анализ не меняет утверждённый контур D. Исправления раскладки и выпуск окончательной УП — следующие производственные действия, а не уже выполненные этапы.