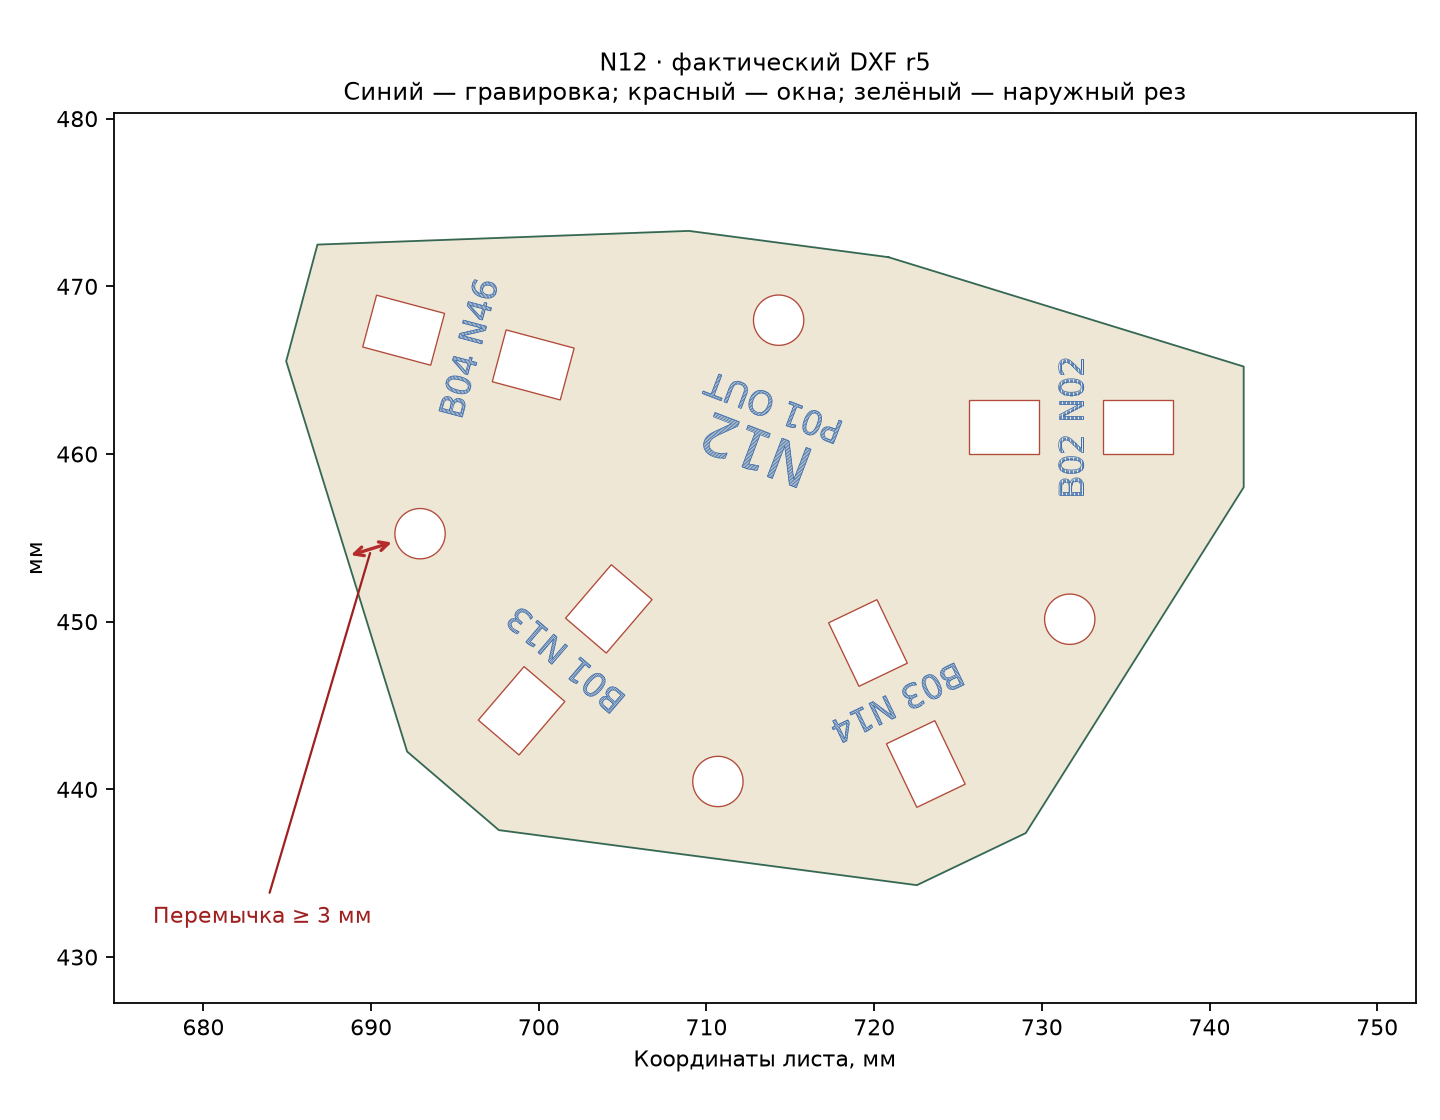
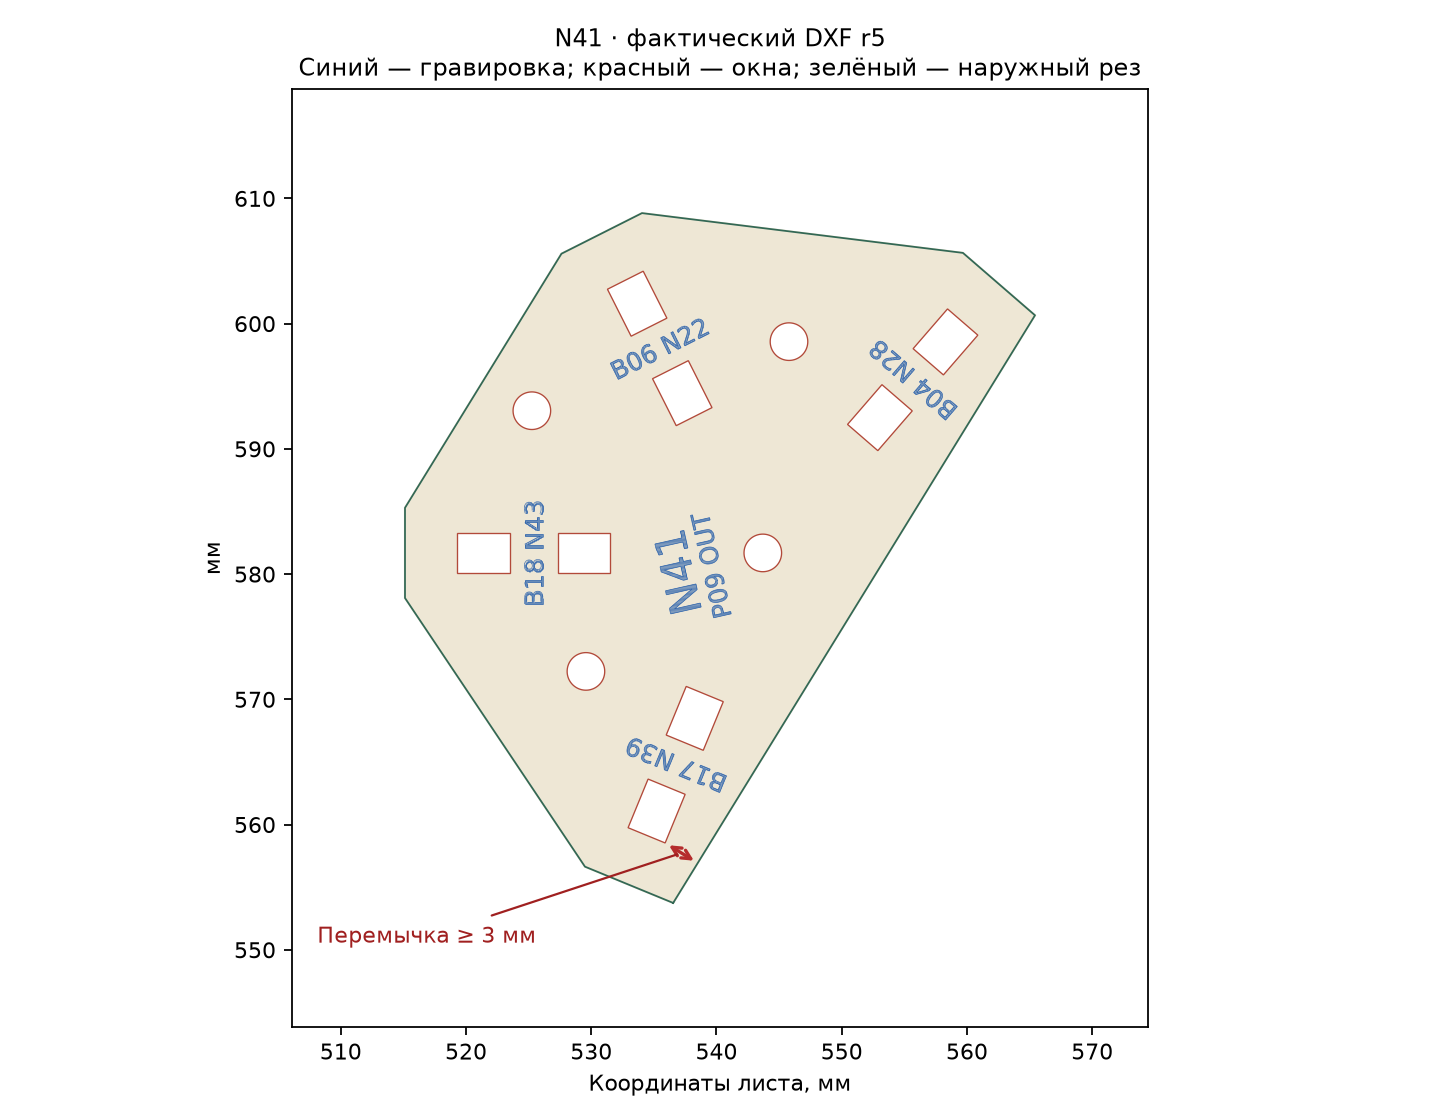
Геометрия и комплектность r5 прошли проверку. Перед резкой нужно проверить тяжёлую гравировку в CAM, настроить компенсацию пропила и выполнить пробу посадки.
298 / 298деталей на двух листах
520 × Ø3настоящих окружностей
≥ 3 ммперемычки в геометрии
639 397отрезков гравировки
Что требует внимания
Подготовка файла и проверка CAM1. Гравировка слишком подробно разбита на отдельные объекты
Два DXF занимают около 88 МБ. В слое ENGRAVE — 639 397 LINE, примерно 226 тысяч непрерывных последовательностей в порядке записи и 115,5 м штрихов. Геометрический рез — 94,2 м. Это разные режимы, поэтому по длинам нельзя сравнивать время работы.
Повторных и частично наложенных линейных проходов не найдено. Всего 39 отрезков короче 0,01 мм; в контурах резки таких отрезков нет. Основная нагрузка — количество объектов и короткие штрихи заливки букв.
Перед партией: проверить импорт и время предпросмотра на CAM резчика. Полезная доработка следующего выпуска — объединить последовательные отрезки контуров букв в полилинии с сохранением рисунка. Это уменьшит число объектов, но само по себе не сократит длину гравировки.
ENGRAVE уже содержит контуры букв и штриховку с шагом 0,08 мм: ему нужен поверхностный линейный режим, без повторной заливки. Минимальная буква — 1,5 мм; её читаемость проверяется на реальной фанере.
Обязательно перед резкой2. Компенсация пропила должна учитывать разные слои
В DXF записаны номинальные границы деталей. CUT_INNER и CUT_OUTER разделены: у внутренних отверстий траектория смещается внутрь удаляемой области, у наружной границы — наружу детали, на половину измеренного пропила.
Например, в LightBurn автоматическое обращение компенсации для вложенных фигур действует в пределах одного слоя. Здесь внутренние контуры находятся на отдельном слое: нужно явно проверить Inward для CUT_INNER и Outward для CUT_OUTER. ENGRAVE остаётся без компенсации. Правила компенсации LightBurn.
При условном пропиле 0,2 мм без компенсации зазор между зубом 4 мм и окном 4,2 мм вырастет с 0,2 до 0,6 мм. Отверстие Ø3 станет Ø3,2. Минимальная перемычка, которая в CAD чуть больше 3 мм, станет меньше 3 мм. Это расчётный пример, не измерение станка.
Проба отсутствует в комплекте3. Номинальная фанера 3 мм ещё не гарантирует посадку
Окно 3,2 мм даёт полный зазор 0,2 мм при толщине листа 3,0 мм. При фактической толщине 3,2 мм этот запас исчезает даже с правильной компенсацией. Нужно измерить партию и проверить соединение после резки.
Отдельного пробника в ZIP нет. Для первой пробы подходят обе накладки N12 / P01 и целое ребро B_E025 / B02 к N02, взятые из r5. Дополнительно нужны образец плотной разметки P07 и участок края P09. Эти образцы следует учитывать отдельно от 298 деталей комплекта.
Проверить зубья и плечики, совпадение отверстий, видимость подписей после установки шайб. По связанному сборочному расчёту запас до тента составляет лишь около 0,2 мм — его также нужно проверить на физической миниатюре, если устанавливается покрытие.
Настройка оператора4. Масштаб, порядок операций и удержание не задаются одним DXF
Формат R12 не содержит INSUNITS. Импортировать в миллиметрах 1:1 и проверить Ø3 и окно 4,2 × 3,2 до компенсации. Не растягивать фактическую раскладку до 760 мм. У импортёров есть настройки автоматического соединения: нельзя вслепую применять допуск 0,1 мм к штриховке 0,08 мм. Настройки импорта LightBurn.
В CAM задать гравировка → внутренние резы → наружные резы и проверить предпросмотр. Цвета и порядок сущностей DXF не доказывают порядок УП. Вырезанная деталь может сместиться после наружного прохода. Порядок слоёв LightBurn.
Между деталями — не менее 2 мм, до края листа — не менее 12 мм. Эти расстояния проходят проверку раскладки; способ опоры листа и поведение мелких сердцевин выбирает мастер под свой стол. Не ставить удерживающие перемычки на зубьях и стенках посадочных окон.
Привязка отчёта и метод проверки
Проверен r7_g21s_mini_laser_760x760_r5_trim_plain.zip, скачанный с публичного сайта и сопоставленный с локальным выпуском побайтно по SHA256.
SHA256: 7110f6093d2f19a29f1ec137483277b54d56f41819f19648325119bcab565936
DXF прочитаны заново через ezdxf. Проверены сущности, закрытость, плоскость, дубли, вложенность отверстий, расстояния, назначение деталей, гравировка и ведомость. Окружности измерены аналитически по центру и радиусу. Геометрия сопоставлена с исходным CAD; прежний PASS не использован вместо чтения файлов. Проверка смысловых подписей взята из связанного по хешу отчёта разметки.
Геометрические длины, количество объектов и перемещения в порядке записи файла не являются временем, числом включений лазера или траекторией CAM. Физическая посадка, испытание прочности и реальный станочный запуск не выполнялись. Дробные координаты и точные измерения сохранены в JSON как технические данные, а не как производственный допуск.