Числа и источники JSON · Независимая проверка
Скачать исходный отчёт Markdown
R8 mini: независимая проверка масштаба и материалов
Дата: 20 сентября 2026 года. Проверены опубликованные основные сборки R7/R8 этапа 4 и их отображаемая геометрия света. Изолированные пятки stage5 и узлы V4/V5 в базу копирования не входят. Данные и SHA источников: data/r9_mini_scale_research.json. CAD мини 1:8 и исходные большие сборки этой проверкой не изменены.
Рекомендация: общий масштаб 1:8 для обеих копий; первой физически собирать R8. У R8 54 основные фанерные детали и 40 верхних стяжек; у R7 соответственно 290 и 328. R7 удобнее по толщине основной фанеры: все полосы и щеки 24 мм превращаются в 3 мм. R8 потребует 3,75 мм для полос и перекладин, 3 мм для щёк. Простота сборки R8 перевешивает необходимость калибровать небольшое число заготовок.
Точный геометрический эталон возможен. Полный покупной комплект для точной физической копии пока не подтверждён: смешанные толщины, длинные стержни Ø1 и геометрия гаек не воспроизводятся простым выбором стандартного М1. Это конкретные производственные задачи макета, а не основание менять большую конструкцию.
Размер проверен по всему телу
Независимо прочитаны исходные 3014 STL тела R7 и 474 тела R8, затем из каждой версии исключены 16 анкеров, как в опубликованной мини 1:8. Проверены оставшиеся 2998/458 STL и только вершины активных деталей review/model-lighting.js (3618/902 отображаемых тела с отделкой). Неиспользуемые вершины исключённых анкеров в общем буфере не входят в габарит. Максимум расстояния найден между вершинами выпуклой оболочки. Это размеры представленной треугольной геометрии, не заявление о микронной точности исходного BRep. Указанные сотые нужны для проверки масштаба.
| Показатель после деления на 8 | R7, мм | R8, мм |
|---|---|---|
| Габарит X × Y × Z, с отображаемым светом, без анкеров | 577,270 × 577,270 × 386,570 | 545,922 × 545,922 × 400,002 |
| Максимальное расстояние между точками в плане | 767,291 | 735,516 |
| Максимальное пространственное расстояние между точками | 768,450 | 735,516 |
| Диагональ полного прямоугольного габаритного параллелепипеда | 903,282 | 869,519 |
Обе копии меньше метра даже по последнему, консервативному показателю. Диагональ коробки включает пустые углы и не равна диаметру самой беседки. Анкеры и габарит дополнительной подставки в эти числа не включены. Исходный замер с анкерами сохранён отдельно в данных; он больше не используется в основной таблице. Свет здесь только геометрический; работоспособную миниатюрную электрическую систему не выбираем.
Для R7 только планового диаметра недостаточно: противоположные выступы пяток на разных высотах дают пространственный размер на 9,272 мм больше исходного планового. При 1:8 разница мала, но метод проверки должен учитывать её.
Сравнение тонких листов
Здесь масштаб определён именно толщиной основной полосы. Размеры относятся к полной отображаемой геометрии. Подмена толщины без изменения масштаба остальных координат не является точной копией.
| Основа | Полоса из 2 мм | Полоса из 3 мм | Полоса из 4 мм |
|---|---|---|---|
| R7, исходные 24 мм | 1:12; диаметр 512,300 мм; щеки 2 мм | 1:8; 768,450 мм; щеки 3 мм | 1:6; 1024,600 мм — превышение метра |
| R8, исходные 30 мм | 1:15; 392,275 мм; щеки 1,6 мм | 1:10; 588,413 мм; щеки 2,4 мм | 1:7,5; 784,551 мм; щеки 3,2 мм |
Меньшие варианты требуют ещё более мелкого крепежа: например, М8 в R7 1:12 становится Ø0,667 мм. У R8 при 1:10 это Ø0,8 мм. Они не упрощают физическую сборку. Общий 1:8 сохраняет Ø1 для верхней стяжки и удобен для прямого визуального сравнения версий.
Внешне одинаковые толщины в R8 отсутствуют уже в источнике: 24 полосы и 12 перекладин имеют 30 мм, 18 щёк — 24 мм. Нельзя молча считать все 54 детали трёхмиллиметровыми.
Ведомость толщин для точного 1:8
| Исходная деталь | R7 / R8, шт. | Исходная толщина | Требуется в мини |
|---|---|---|---|
| Полосы | 168 / 24 | 24 / 30 мм | 3 / 3,75 мм |
| Перекладины | 0 / 12 | 30 мм | 3,75 мм |
| Щеки | 122 / 18 | 24 мм | 3 мм |
| Центральные пластины пяток | 4 / 4 | 30 мм | 3,75 мм |
| Фасонные подкладки под шайбы | 24 / 24 | заготовка 30 мм | заготовка 3,75 мм, с сохранением скосов |
| Боковые опоры пяток | 8 / 8 | 40 мм | 5 мм |
| Клинья | 8 / 8 | заготовка 80 мм, 40+40 | заготовка 10 мм, 5+5, с исходной объёмной обработкой |
| Нижние прокладки | 4 / 4 | 2 мм | 0,25 мм |
| Нижние стальные уголки | 8 / 8 | металл 5 мм | металл 0,625 мм; габарит 20 × 14,125 × 5 мм |
В JSON уголка поле thickness_mm=40 описывает ширину профиля; толщина металла отдельно равна 5 мм. Масштабировать его как сплошную 40-мм стальную пластину было бы ошибкой. Клинья и косые отверстия нельзя заменить одним плоским DXF и сохранить ту же деталь.
Реальные кандидаты материала
- 3 мм для щёк и R7: берёзовая ФК 1525×1525, сорт 1/2 Ш2, прямая карточка российского продавца ПМ-ТОРГ. Для комнатного геометрического макета это кандидат; ФК не объявляется тем же материалом, что исходная ФСФ.
- 4 мм как заготовка для 3,75 мм: берёзовая ФСФ 2440×1220, 3/3 Ш2, ПМ-ТОРГ. Калибровка возможна только там, где измеренная толщина не меньше 3,75 мм. Номинальная этикетка «4 мм» этого не гарантирует; нужна проверка заготовок до раскроя и равномерное снятие материала с двух сторон.
- 2/3/4 мм тонкослойной фанеры: прямой каталог авиационной фанеры ПМ-ТОРГ перечисляет соответственно 4/6/8 слоёв и лист 1550×1550. Цена показана как запрос, поэтому это подтверждение предложения, а не свободного остатка. Такая раскладка шпона также не является уменьшенной копией раскладки большой фанеры.
- 5 мм для боковин: прямая карточка ФК 5 мм «Фанерный мир» содержит допуск +0,4/−0,5 мм. Заготовка 4,5 мм не превращается шлифованием в 5 мм. Нужен отбор фактических ≥5 мм либо более толстая заготовка с калибровкой. Если используются 3+2 или 4+1 мм, толщину клеевого шва учитывают в общей пятимиллиметровой толщине. Для 10-мм клина аналогично калибруется готовая склеенная заготовка, а не арифметическая сумма этикеток.
Производитель SVEZA Regular Exterior указывает общий диапазон ФСФ 2,7–40 мм. Это не доказательство наличия 2-мм ФСФ или точного розничного листа 3,00 мм. Из одних листов 3 и 4 мм нельзя получить монолитные 5 и 10 мм только снятием материала: потребуются другие толщины или явно учтённое склеивание. Заказы не размещались, фактическая разнотолщинность партии не измерена.
Крепёж: точный эталон и сборочный кандидат
В исходном STL резьба представлена габаритом. Поэтому точная копия этого STL ещё не означает существования метрической резьбы с уменьшенным шагом.
| Элемент | Точный масштаб 1:8 | Реальный стандартный кандидат и отличие |
|---|---|---|
| Верхняя шпилька М8×1,25 | Ø1; шаг 0,15625 мм | М1×0,25: диаметр совпадает, шаг на 60% больше |
| Гайка DIN982 М8 | AF1,625; высота1,1875 мм | DIN934 М1: AF2,5; высота0,8 мм; другой размер и нет нейлонового стопора |
| Верхняя широкая шайба | OD3 / ID1,05 / t0,25 мм | DIN125 М1: OD3 / ID1,1 / t0,3 мм |
| Втулка 12/9 | OD1,5 / ID1,125 мм | Трубка1,5×0,2: ID1,1 мм, другой зазор |
| Нижний болт М12×1,75 | Ø1,5; шаг0,21875 мм | М1,4×0,3: диаметр меньше на0,1 мм, шаг другой |
| Гайка нижнего болта | исходный габарит уменьшается в8раз | DIN934 М1,4: AF3 / высота1,2 мм; заново проверить габарит и ключ |
Прямые российские карточки подтверждают гайку М1, латунь и М1,4, латунь. Размеры обычных малых шайб приведены у поставщика DIN125. Это не выбор сертифицированного крепежа для большой беседки и не подтверждение всего мини-комплекта.
Минимальные расстояния между соседними верхними осями равны 3,125 мм для R7 и 3,525 мм для R8. Поэтому привычная замена на М2 с шайбой OD5 мм даёт перекрытие соседних шайб. Даже М1 требует отдельного аудита инструмента: его гайка AF2,5 шире масштабной в 1,54 раза. Из большого сборочного зазора 1 мм остаётся лишь 0,125 мм.
Требуемая длина — главное закупочное ограничение
| Назначение | R7 в1:8 | R8 в1:8 |
|---|---|---|
| Верхние стяжки | 296×30 мм +32×23,125 мм, Ø1 | 40×43,125 мм, Ø1 |
| Верхние болты пятки | по4×22,5 /27,5 /33,75 мм, Ø1,5 | по4×23,75 /28,75 /35 мм, Ø1,5 |
| Болты боковых опор | 8×17,5 мм, Ø1,5 | 8×17,5 мм, Ø1,5 |
| Общие болты через уголки | 8×20 мм, Ø1,5 | 8×20 мм, Ø1,5 |
В ограниченном поиске готовые длинные М1×30/43,125–45 и М1,4×35 мм в РФ не подтверждены. Наличие гаек либо короткого М1×5/10 не закрывает эту позицию. Маркировать комплект «всё можно купить и сразу собрать» нельзя.
Конкретный резерв для сборочного макета: заказать стержни нужной длины с М1×0,25 на концах, а для пяток — М1,4×0,3, сохранив исходные оси. Российский поставщик плашек перечисляет оба размера. Производитель Artesania Latina AL8627 выпускает латунную проволоку Ø1×3м, и есть российская карточка RCDrive. Проволока — только заготовка: прямолинейность, нарезание без скручивания и работа гайки должны быть показаны на одной длинной стяжке. Это заказная операция; её успешное выполнение пока не подтверждено. Нельзя приписывать латуни класс исходной стали8.8.
Для втулок найден прямой российский кандидат Л63 OD1,5×стенка0,2. Он имеет ID1,1 вместо1,125. В заголовке и URL различается длина поставки; это требует уточнения, а не произвольного выбора. При стандартных внутренних шайбах t0,3 вместо0,25 сохранение исходного межщёчного расстояния требует укоротить втулку на0,10 мм: R7 до19,525/12,900 мм, R8 до32,650 мм. Эта адаптация должна быть отдельной строкой ведомости, а не изменением эталонного CAD.
Для М1,4 масштабное отверстие Ø1,625 даёт радиальный ход0,1125 мм вместо0,0625 мм у точногоØ1,5. Обычная шайба М1,4 OD4 не повторяет исходную деревянную OD37/8=4,625. Требуются реальные габариты выбранной шайбы и повторная проверка её посадки. Миниатюрный нижний уголок с исходным ребром, толщиной0,625 и габаритом20×14,125×5 мм также не подтверждён как серийный товар: точная копия требует изготовления, а печатный/согнутый заменитель отмечается отдельным материалом и геометрией.
Посадки, склейка и смысл макета
Исходные зазоры окна 0,5/0,3/0,2 мм превращаются в 0,0625/0,0375/0,025 мм. Реальная разнотолщинность фанеры, ширина реза, скругления фрезы, обугливание и покрытие сами не масштабируются. Для сборочной версии сначала делают купон с зубом, окном, отверстием и шайбой из выбранной партии; измеряют толщину и рез. Рабочие посадки назначают по этому купону и записывают их отличие от эталона. Радиус инструмента и клеевой шов включают в измеряемый размер.
Склейка нескольких листов допустима как способ получить внешнюю форму макета, но изменяет внутреннюю структуру детали. Проклеивание соединения, которое в большой конструкции сухое и подвижное, меняет его работу ещё сильнее. Такой макет проверяет внешний вид, нумерацию, взаимное положение деталей и возможную последовательность сборки; он не подтверждает исходную контактную жёсткость.
Даже при одинаковом материале самовес изменяется как масштаб³, площадь сечения как масштаб²: напряжение от собственного веса при1:8 становится в8раз меньше. Несоразмерные гайки, иной шпон и клей дополнительно нарушают механическое подобие. Ни сохранение формы под собственным весом, ни ручное нажатие на мини не доказывают снеговую/ветровую прочность большой беседки, устойчивость ног или работу пятки. Макет также наследует нерешённые места исходной модели; уменьшение их не исправляет.
Контракт выпуска мини
- Эталон: единый коэффициент0,125 для всех тел, отверстий и координат; исходныеID/SHA; полный размер с крепежом и декоративным светом. Это точная копия существующей геометрии, не новый конструктив.
- Сборочный макет: отдельная ведомость измеренных толщин, выбранных стандартных/заказных метизов, посадок, клея и всех отличий. Пока длинные стяжки, изготовление уголков и пробный купон не подтверждены, статус
physical_kit_verified=false. - Первой пробой достаточно одного полного узла R8 с43,125-мм стяжкой и одной пятки. Это проверит самые длинные микростержни, доступ гаек, втулку и смешанные толщины до изготовления всей мини. Основные большие модели и их силовые выводы от результата этой пробы не меняются.
Проверка опубликованной мини после исключения анкеров
Проверены tools/r9/build_site.py, r8-mini.json и активные детали обеих мини-моделей. Коэффициент0,125 применяется один раз к координатам, толщинам и линейным размерам; номинальная масса уменьшается в512раз. У каждой версии исключено именно16 анкеров, остальные отображаемые детали сохранены. Масштабные уголки имеют толщину металла0,625мм, а не5мм. Полученные выше габариты совпадают с обоими *-mini.json.
Критичных ошибок масштаба или заявления о магазинной/строительной готовности не обнаружено: miniature_shop_release=false, full_scale_strength_inferred=false; микровинт не назначен автоматически по масштабному диаметру, свет обозначен геометрическим. Рекомендация R8 первой соответствует трудоёмкости, указанной в этой записке.
Ограничение автоматического контроля генератора: one_metre_diameter_pass проверяет описанную окружность в плане, а не максимальное3Dрасстояние. Для нынешних двух моделей это не меняет положительный результат по габариту: независимая проверка выше дополнительно подтверждает и3Dдиаметр, и диагональ полного габаритного параллелепипеда меньше1000мм. При изменении масштаба или состава деталей этого планового контроля одного недостаточно. Проверка геометрии пакетаDXF/STL проводится отдельно и здесь не подменяется проверкой сайта.
Сначала — проба материала и реза
Для каждого номинала подготовлены гребёнка 80 × 35 мм и отдельная полоска 12 × 30 мм. Полоска вставляется в прорези ребром: так проверяется фактическая толщина листа вместе с выбранным процессом резки. Это технологическая проба, она не изменяет окна в точной модели.
- 3 мм: гребёнка DXF, пробная полоска DXF, чертёж SVG
- 3.75 мм: гребёнка DXF, пробная полоска DXF, чертёж SVG
- 5 мм: гребёнка DXF, пробная полоска DXF, чертёж SVG
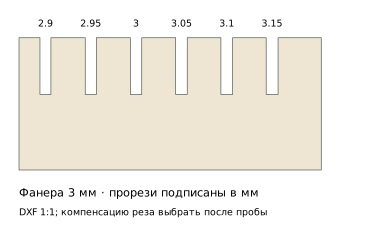
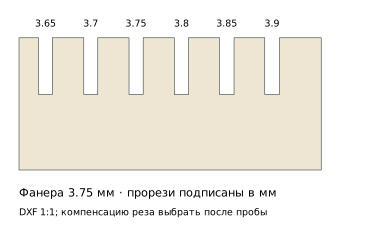
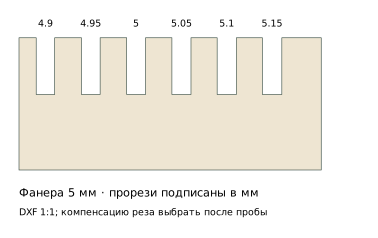
Порядок: измерить лист в нескольких точках; для 3,75 мм сначала выполнить калибровку; вырезать пробу; записать фактические размеры и посадку; затем собрать один настоящий верхний узел и одну пятку. Номинальные масштабные зазоры 0,025–0,0625 мм малы, поэтому весь комплект без этой пробы резать преждевременно.